


Što je stroj za injekcijsko prešanje bakelita
Stroj za injekcijsko prešanje bakelita vrsta je stroja za injekcijsko prešanje koji je posebno dizajniran za injekcijsko prešanje bakelita, vrste termoreaktivne plastike. Bakelit je jak, izdržljiv materijal koji je poznat po svojim električnim izolacijskim svojstvima, a često se koristi u proizvodnji električnih komponenti, izolatora i drugih proizvoda koji zahtijevaju dobru električnu izolaciju.
Prednosti stroja za injekcijsko prešanje bakelita
Nizak nivo buke i vibracija
Bakelitni stroj za injekcijsko prešanje je profesionalni termoreaktivni stroj za injekcijsko prešanje plastike, koji koristi napredni sustav kontrole servo motora, postiže preciznu kontrolu pritiska i protoka, osigurava stabilnost veličine proizvoda i glatkoću površine. Bakelitni stroj za injekcijsko prešanje također ima nisku razinu buke, niske vibracije, nisku stopu kvarova i druge prednosti, koje mogu učinkovito produžiti životni vijek stroja i smanjiti troškove održavanja.
Ušteda energije i ušteda energije
Bakelitni stroj za injekcijsko prešanje ne samo da ima izvrsnu izvedbu, već i štedi-energiju i-energiju. U usporedbi s tradicionalnim hidrauličnim strojevima za injekcijsko prešanje, Haijiang bakelitni stroj za injekcijsko prešanje može uštedjeti više od 30% električne energije, istovremeno smanjujući porast temperature ulja i zagađenje uljem, čime se smanjuje potrošnja vode za hlađenje i zagađenje okoliša.
Otpornost na toplinu
Bakelit je poznat po svojoj visokoj otpornosti na toplinu. Može izdržati stalnu upotrebu na povišenim temperaturama bez deformiranja ili omekšavanja, što ga čini idealnim materijalom za električne izolatore, ručke za posuđe i druge primjene gdje je izlaganje toplini uobičajeno.
Električna izolacija
Zbog izvrsnih električnih izolacijskih svojstava, bakelit se često koristi za proizvodnju električnih komponenti kao što su utičnice, sklopke i izolatori.

Jednoklizni stroj za injekcijsko prešanje
Vertikalno stezanje kalupa, dizajn vertikalnog mehanizma za ubrizgavanje, pogodan za oblikovanje plastičnih proizvoda s umetnutim dijelovima

Dvostruki klizni stroj za injekcijsko prešanje
Više{0}}segmentna kontrola tlaka i brzine za ubrizgavanje i stezanje kalupa, koja se može postaviti prema zahtjevima proizvoda, lako se podešava i osigurava preciznost proizvoda.

Stroj za injekcijsko prešanje pod pravim kutom
Područje za zaključavanje kalupa bez stupca stroja potpuno je otvoreno s tri strane, što je pogodnije za odabir i postavljanje umetnutih dijelova i gotovih proizvoda.

Rotacijski stroj za injekcijsko prešanje
Dvo-položaj (ili tro-položaj) rotirajući stol, glatka rotacija, precizno pozicioniranje, može poboljšati učinkovitost proizvodnje do 30%-50%.

Dvobojni rotacijski stroj za injekcijsko prešanje
Različite kombinacije jedinica za ubrizgavanje mogu se odabrati prema zahtjevima za težinu ubrizgavanja proizvoda kako bi se poboljšala učinkovitost proizvodnje i smanjio gubitak energije.
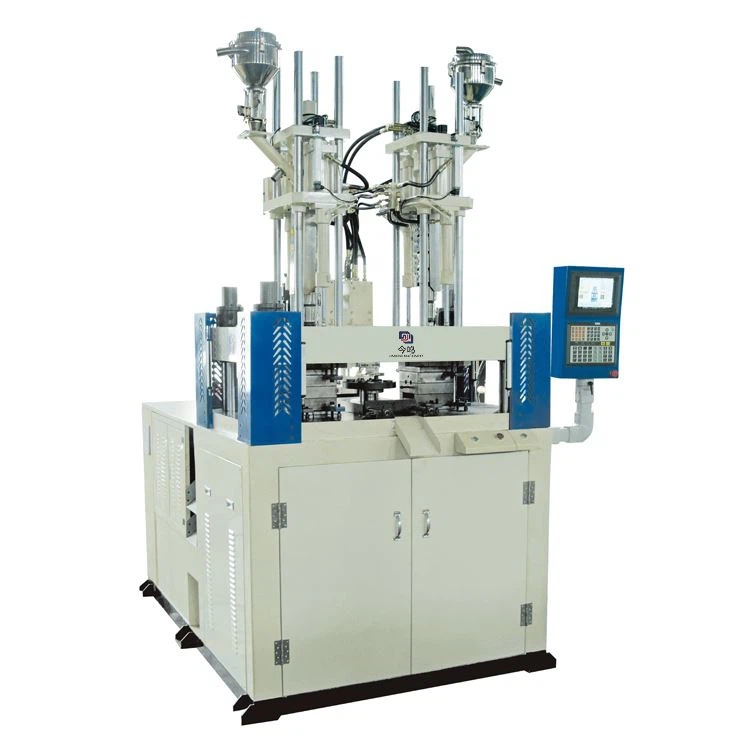
Dvobojni stroj za injekcijsko prešanje
Svaki par kalupa u stanici za ubrizgavanje ima poseban stezni cilindar za osiguravanje sile stezanja. Pridržavajući se karakteristika ravne preše, produljuje životni vijek kalupa.

BMC stroj za injekcijsko prešanje
Dvostruki hidraulički cilindri su uravnoteženi na oba kraja kako bi se materijal glatko gurao. Otvor za hranjenje je vrlo velik, što je zgodno za hranjenje radnika, odražavajući humanizirani dizajn

Servo Stroj za injekcijsko prešanje koji štedi energiju
Visoko optimizirana struktura stezanja, kroz daljnju optimizaciju cjelokupne strukture, hidrauličkog sustava i upravljačkog sustava, kako bi se poboljšala ponovljivost točnosti stezanja

Stroj za injekcijsko prešanje tekućeg silikona
Dizajn dvostruke klizne ploče ili diska, jednostavno podizanje i spuštanje dijelova, poboljšava sigurnost i povećava produktivnost za 30% -50% u isto vrijeme.
Zašto odabrati nas
Napredna oprema
Poduzimamo snažne mjere kako bismo osigurali da koristimo opremu najviše kvalitete u industriji i da se naša oprema redovito i pažljivo održava.
Konkurentne cijene
Nudimo naše proizvode po konkurentnim cijenama, što ih čini pristupačnima za naše kupce. Vjerujemo da proizvodi visoke -kvalitete ne bi trebali biti skupi i trudimo se učiniti naše proizvode dostupnima svima.
Bogato iskustvo
Ima -dugotrajnu reputaciju u industriji, po čemu se izdvaja od svojih konkurenata. Dugogodišnjim iskustvom razvili su vještine potrebne za ispunjavanje potreba svojih klijenata.
Proizvodi visoke kvalitete
Potrebe i očekivanja kupaca uvijek stavljamo na prvo mjesto, usavršavamo se, kontinuirano poboljšavamo, tražimo svaku priliku da budemo bolji, da kupcima pružimo njihova očekivanja od kvalitetnih proizvoda, da kupcima pružimo najzadovoljavajuću uslugu u bilo kojem trenutku.
Vrhunska---tehnologija
Koristimo najnoviju tehnologiju i alate za pružanje usluga visoke kvalitete. Naš tim je dobro-upućen u napredak tehnologije i koristi ih za postizanje najboljih rezultata.
Zadovoljstvo kupaca
Pružanje-prodajnih usluga može povećati zadovoljstvo kupaca osiguravajući da su potrebe kupaca zadovoljene čak i nakon kupnje. To može dovesti do povećane lojalnosti kupaca i pozitivnih-us-preporuka.
Sirovine za proizvodnju bakelita uglavnom su fenoli i aldehidi, a najčešće se koriste fenol i formaldehid. Dobivaju se polikondenzacijom uz katalizu kiselih, lužinskih i drugih katalizatora. Industrijska proizvodnja uglavnom uključuje suhi i mokri proces.
Fenol i aldehid mogu proizvesti dvije vrste PF pod djelovanjem različitih katalizatora: jedan je termoplastični PF, a drugi je termoreaktivni PF. Prvi se može stvrdnuti u tjelesnu strukturu samo dodavanjem sredstva za stvrdnjavanje i zagrijavanjem, dok drugi može postati tjelesna struktura sve dok se grije bez sredstva za stvrdnjavanje.
Bilo da se radi o termoplastičnom pf ili termoreaktivnom PF, može se koristiti samo izmjenjivačka mreža nastala stvrdnjavanjem. Proces stvrdnjavanja je nastavak reakcije polikondenzacije mase i stvaranje konačnog proizvoda mase. Ovaj se proces razlikuje od topljenja i stvrdnjavanja općenitog termoplasta. To je nepovratno, uključujući fizičke i kemijske procese.
PF se može lijevati injekcijskim prešanjem metodom sličnom termoplastici. Pf koji se koristi za injekcijsko prešanje zahtijeva dobru fluidnost, oblikovanje pod niskim tlakom ubrizgavanja, visoku toplinsku krutost i brzu brzinu stvrdnjavanja, dobar sjaj na površini plastičnih dijelova, praktično vađenje iz kalupa i bez onečišćenja kalupa. Međutim, injekcijsko prešanje ima i svojih nedostataka. Na primjer, talina je ograničena vrstom punila, nije prikladna za oblikovanje plastičnih dijelova s više umetaka, a veliki broj zasuna i protočnih kanala nakon stvrdnjavanja ne može se reciklirati i može se samo odbaciti.
Termoplastični PF može se proizvoditi običnim strojem za injekcijsko prešanje, ali uvjeti procesa moraju biti strogo kontrolirani. Termoreaktivni pf mora biti proizveden posebnim PF strojem za injekcijsko prešanje (cijev i vijak razlikuju se od običnog stroja za injekcijsko prešanje), a kalup također mora koristiti posebnu strukturu dizajna!
Kako odabrati stroj za injekcijsko prešanje: čimbenici koje treba uzeti u obzir
Definirajte potrebe svog projekta
Pokretanje procesa odabira zahtijeva jasno razumijevanje specifičnosti vašeg projekta. To uključuje precizne dimenzije, sastav materijala, težinu i očekivani obujam proizvodnje dijelova koje namjeravate proizvesti.
Odaberite pravu vrstu stroja
Tržište nudi različite vrste strojeva za injekcijsko prešanje, uključujući hidraulične, električne i hibridne modele, svaki sa svojim jedinstvenim prednostima. Električni strojevi slavljeni su zbog svoje preciznosti i energetske učinkovitosti, što ih čini idealnim za primjene koje zahtijevaju minuciozne detalje. Nasuprot tome, zbog svoje robusnosti, hidraulički strojevi su prikladniji za veće, napornije zadatke. Hibridni modeli kombiniraju najbolje od oba, nudeći fleksibilnost za različite projekte.
Odredite potrebnu tonažu stezaljke
Sila stezanja ključni je faktor koji utječe na kvalitetu oblikovanih dijelova. Bitno je izračunati tonažu potrebnu za adekvatnu potporu kalupa tijekom procesa ubrizgavanja. To osigurava da kalup ostaje sigurno zatvoren, sprječavajući curenje materijala i osiguravajući proizvodnju visoko-kvalitetnih dijelova.
Uskladite jedinicu za ubrizgavanje sa specifikacijama projekta
To uključuje usklađivanje mogućnosti jedinice, kao što su veličina udarca, brzina plastificiranja i tlak ubrizgavanja, sa zahtjevima vaših dijelova u pogledu veličine, materijala i standarda kvalitete. Osiguravanje savršenog podudaranja ključno je za optimalnu obradu materijala i postizanje željenih rezultata u vašim operacijama.
Provjerite kompatibilnost kalupa
Prije dovršetka kupnje stroja, ključno je osigurati da odabrani stroj može zadovoljiti specifikacije vašeg kalupa, uključujući razmak -veznih šipki, veličinu ploče i visinu kalupa. Ova provjera kompatibilnosti je neophodna kako bi se izbjegli problemi s ugradnjom kalupa i zajamčio nesmetan rad.
Dajte prioritet energetskoj učinkovitosti
Strojevi koji učinkovito iskorištavaju snagu mogu značajno smanjiti operativne troškove. Procjena i usporedba profila potrošnje energije potencijalnih strojeva pomaže u prepoznavanju energetski-najučinkovitije opcije.
Tražite značajke preciznosti i kontrole
Napredne upravljačke značajke koje omogućuju preciznu manipulaciju brzinom ubrizgavanja, tlakom i temperaturom nezamjenjive su za proizvodnju dijelova-kvalitete vrhunske kvalitete. Strojevi opremljeni ovim kontrolama mogu se prilagoditi specifičnim potrebama svakog projekta, omogućujući proizvodnju dijelova s uskim tolerancijama i vrhunskom završnom obradom.
Osigurajte pouzdanu podršku nakon-prodaje
Vrijednost snažne podrške nakon-prodaje i usluga održavanja ne može se precijeniti. Pouzdana tehnička podrška i pravovremeno održavanje mogu drastično smanjiti vrijeme zastoja i produžiti životni vijek vašeg stroja za injekcijsko prešanje.
Provedite analizu troškova-dobiti
Osim početne kupovne cijene, ključno je razumijevanje ukupnog troška vlasništva. To uključuje razmatranje tekućih troškova održavanja, troškova energije i potencijalnog prekida proizvodnje. Temeljita analiza troškova-dobiti daje jasniju sliku dugoročnih-financijskih implikacija stroja, usmjeravajući se na informiraniju odluku o kupnji.
Koja je upotreba bakelitnog vertikalnog stroja za injekcijsko prešanje?
Ručke za lonce u svakodnevnom životu izrađene su od brizgane plastike pomoću jedno-kliznog bakelitnog vertikalnog stroja za brizganje. Njegove su karakteristike objašnjene u nastavku:
1. Jednoklizna bakelitna vertikalna termoreaktivna bačva za injekcijsko prešanje, zagrijavana strojem za temperaturu ulja, prikladna za obradu raznih termoreaktivnih plastičnih masa (bakelit).
2. Ovaj je stroj opremljen jednom-kliznom pločom kalupa, a donji kalup ugrađen je izvana kako bi se poboljšala radna sigurnost i učinkovitost (izbacivanje gotovog proizvoda dovršeno je izvana, a donji kalup ima neovisno izbacivač). Okomito zatvaranje kalupa, okomito ubrizgavanje, pogodno za umetanje kalupa.
3. Brzo zatvaranje kalupa, nisko{1}}tlačno sigurnosno zaključavanje kalupa, nenormalno automatsko otvaranje kalupa i jedinstveni sigurnosni dizajn.
4. Nisko{1}}naponska sigurnosna zaštitna funkcija: Jedinstveno dizajnirana tehnologija zatvaranja kalupa bez{2}}tlaka-brzine štiti osobnu sigurnost. Ako strano tijelo blokira gornji i donji kalup, kalup se neće nasilno zaključati, a otvor kalupa bit će automatski zaštićen.
5. Automatski prikaz greške i otkrivanje podešavanja su laki i jednostavni.
6. Elektronička kontrola i hidraulički tlak koriste uvezene dijelove, koji su tihi, precizni, brzi i izdržljivi.
7. Više{1}}stupanjska kontrola temperature, više-stupnjevit tlak ubrizgavanja, brzina ubrizgavanja i povratni tlak mogu se podesiti korak po korak, što je prikladno za precizno oblikovanje plastičnih dijelova.
8. Opremljen hidrauličkim uređajem za izbacivanje gotovog proizvoda.
9. Baza za snimanje može se automatski podizati i spuštati i ima uređaj za automatsko čišćenje materijala za zamjenu kalupa i sirovina.
10. Jedno-klizni bakelitni vertikalni stroj za injekcijsko prešanje može se koristiti za proizvodnju raznih termoreaktivnih (bakelitnih) proizvoda: bakelit, posuđe, ručni kotači, ručke, kuglice za ručke, otvarači za boce, poklopci za ručke, ručke, bakelitne ručke, noževi, ručke, bakelit, ručke za lonce, uši za lonce, ručke za noževe, bakelitne ručke, prekidači, pribor za pećnice, terminalni blokovi, terminalni gumbi, pribor za brojila, kućišta za mjerače i ostali proizvodi od bakelita.
Pregled ključnih komponenti
Složenost i preciznost strojeva za injekcijsko prešanje mogu se pripisati njegovim ključnim komponentama. Razumijevanje ovih ključnih dijelova - jedinica za ubrizgavanje, jedinica za stezanje, hidraulički sustav i kontrolni sustav - ključno je za ovladavanje radom i održavanjem stroja.
Jedinica za ubrizgavanje
Jedinica za ubrizgavanje je mjesto gdje se plastični materijal topi i potom ubrizgava u kalup. Sastoji se od komponenti kao što su spremnik, u koji se stavljaju plastične granule, vijak ili klip, koji gura rastaljenu plastiku, i grijaći elementi koji tope plastiku.
Jedinica za stezanje
Stezna jedinica drži i zatvara kalup tijekom procesa ubrizgavanja i otvara ga za izbacivanje nakon što se dio ohladi i očvrsne. Ova jedinica osigurava točno poravnanje i dosljedan pritisak za visoko{1}}kvalitetno oblikovanje.
Hidraulički sustav
Kod hidrauličkog stroja za injekcijsko prešanje, hidraulički sustav osigurava snagu potrebnu za rad stroja. Pokreće jedinice za ubrizgavanje i stezanje i pomaže u održavanju konstantnog pritiska tijekom procesa.
Kontrolni sustav
Kontrolni sustav je mozak stroja. Regulira sve funkcije stroja, od postavki temperature i tlaka do vremena ciklusa ubrizgavanja i stezanja. Suvremeni strojevi često imaju sofisticirane upravljačke sustave koji omogućuju preciznu kontrolu i dijagnostiku.
Proces stroja za injekcijsko prešanje bakelita
Uvjeti plastificiranja: protutlak, brzina vijka, temperatura materijala Proces injekcijskog prešanja budući da je proces stvrdnjavanja bakelita popraćen stvaranjem vodene pare i kemijskih plinova, u kalupu treba otvoriti ispušne utore ili čak povećati ispušni proces otvaranja kalupa. Bakelitni prah ne treba i ne može se sušiti prije pred-prelivanja Budući da bakelitni prah sadrži 40% punila, otpornost na ubrizgavanje je vrlo visoka, tako da treba primijeniti veći tlak ubrizgavanja Bakelitni prah u prethodno zagrijanu bačvu za najnižu viskoznost taljenog stanja.
Veliki protutlak, može učiniti talinu potpuno plastificiranom, ravnomjerno plastificiranom, ali je lako napraviti talinu jer je temperatura previsoka i rano stvrdnjavanje gubitka fluidnosti, ne može biti injekcija; protutlak je mali, talina nije potpuno plastificirana, loša fluidnost taline, ne može ispuniti oblik. Treba se temeljiti na stvarnom stanju sirovina i stanju istrošenosti cijevi vijka, postaviti odgovarajući protutlak.
Što je veća brzina puža, to je kraće vrijeme plastificiranja, talina se ne može u potpunosti plastificirati; što je manja brzina vijka, to je više trenja tijekom plastificiranja, čineći temperaturu taline previsokom i stvrdnjavajući unaprijed, stvarajući plin, koji utječe na punjenje također će uzrokovati koroziju cijevi vijka, povećano trošenje.
Temperatura materijala je previsoka, talina u smicanju vijka brzo se stvrdne, tako da se cijev vijka pojačava, više se ne može ubrizgati, blokirajući mlaznicu za ubrizgavanje; temperatura materijala je preniska, talina nije potpuno plastificirana, sporo ubrizgavanje, ne može ispuniti šupljinu, tragovi fuzije su očiti. Općenito, temperaturu materijala treba kontrolirati između 70 ~ 90 stupnjeva, kao što je temperatura materijala sirovina PF-161J prikladna za 72 ~ 78 stupnjeva.
Kako održavamo stroj za injekcijsko prešanje
Za održavanje stroja za injekcijsko prešanje ključni su koraci:
Preventivno održavanje:Redovito provjeravajte i čistite komponente stroja, uključujući cijev, vijak, mlaznicu i kalup. To pomaže u sprječavanju nakupljanja i osigurava nesmetan rad.
Podmazivanje:Nanesite odgovarajuća maziva na pokretne dijelove, kao što su stezni mehanizam, jedinica za ubrizgavanje i sustav za izbacivanje, prema preporukama proizvođača. Time se smanjuje trošenje.
Kontrola temperature:Pratite i održavajte ispravne postavke temperature za bačvu, kalup i druge zone grijanja. Dosljedne temperature ključne su za kvalitetu proizvoda.
Održavanje kalupa:Očistite i pregledajte kalup nakon svake proizvodne serije. Po potrebi zamijenite istrošene ili oštećene komponente kalupa kako biste osigurali dosljednu kvalitetu dijelova.
Održavanje hidrauličkog sustava:Redovito provjeravajte razinu i stanje hidraulične tekućine. Zamijenite tekućinu prema rasporedu proizvođača kako biste spriječili onečišćenje i maksimalno povećali performanse sustava.
Provjere električnog sustava:Pregledajte električne veze, ožičenje i kontrole kako biste identificirali i riješili bilo kakve probleme koji bi mogli dovesti do zastoja stroja.
Rješavanje problema i{0}}vođenje evidencije:Održavajte detaljnu evidenciju o performansama stroja, aktivnostima održavanja i svim problemima na koje ste naišli. To pomaže identificirati trendove i voditi planiranje budućeg održavanja.
Obuka operatera:Osigurajte da su rukovatelji strojeva dobro-obučeni o pravilnom radu, sigurnosnim protokolima i postupcima održavanja kako bi se smanjio rizik od pogrešaka ili nezgoda.
Slijeđenje ovih najboljih praksi pomaže u povećanju produktivnosti, kvalitete dijelova i životnog vijeka stroja za injekcijsko prešanje.
Yuyao Jinming Machinery Co., Ltd. osnovan je 2010. s proizvodima za širok raspon tržišta. Tvrtka se fokusira na vertikalni stroj za brizganje, stroj za brizganje gume i bakelit, BMC i drugu visoko-preciznu opremu za brizganje, istraživanje, razvoj i proizvodnju, uvođenje napredne tehnologije u Europi, Japanu, kvaliteta je ključ poslovnog opstanka kao koncept razvoja poduzeća, kontinuirano poboljšanje i inovacija, proizvodnja niza visoko-kvalitete, visoke-preciznosti vertikalnog brizganja stroj, proizvodi tvrtke prodaju se u cijelom svijetu, izvrsna kvaliteta i savršena-prodajna usluga od strane Naši se proizvodi prodaju u cijelom svijetu, a naša izvrsna kvaliteta i savršena-prodajna usluga dobro su prihvaćeni od strane kupaca diljem svijeta.
FAQ
Popularni tagovi: stroj za brizganje bakelita, Kina proizvođači strojeva za brizganje bakelita, dobavljači, tvornica, Stroj za oblikovanje od 4000 tona, 50 grama stroj za ubrizgavanje, stroj za ubrizgavanje kapice za boce, jeftini stroj za oblikovanje radne površine, Stroj za ubrizgavanje plastike na radnoj površini na prodaju, stroj za ubrizgavanje niskih troškova
| OPIS | JEDINICA | JM/JK-300S/SS/S2S/SLS/SRS | JM/JK-450S/SS/S2S/SLS/SRS | JM/JK-550S/SS/S2S/SLS/SRS | JM/JK-850S/SS/S2S/SLS/SRS | JM/JK-1000S/SS/S2S/SLS/SRS | JM/JK-1200S/SS/S2S/SLS/SRS | JM/JK-1600S/SS/S2S/SLS/SRS | JM/JK-2100S/SS/S2S/SLS/SRS | |
| JEDINICA ZA UBRIZGAVANJE | Promjer vijka | mm | 28 | 32 | 35 | 40 | 45 | 50 | 55 | 60 |
| Tlak ubrizgavanja | kg/cm² | 1447 | 1280 | 1388 | 1486 | 1493 | 1552 | 1533 | 1469 | |
| Teoretski volumen injekcije | cm³ | 68 | 134 | 153 | 225 | 285 | 392 | 570 | 735 | |
| Maks. Težina udarca (BMC1.8) | g/oz | 95/3.3 | 187/6.6 | 214/7.5 | 315/11.1 | 399/14 | 548/19.3 | 798/28.1 | 1029/36.2 | |
| Brzina ubrizgavanja | cm³/sek | 51 | 97 | 103 | 127 | 189 | 240 | 297 | 326 | |
| Hod vijka | mm | 110 | 140 | 160 | 180 | 180 | 200 | 240 | 300 | |
| Brzina rotacije vijka | broj okretaja u minuti | 0-200 | 0-200 | 0-180 | 0-220 | 0-275 | 0-370 | 0-235 | 0-220 | |
| STEZNA JEDINICA | Sila stezanja | tona | 30 | 40 | 55 | 85 | 100 | 120 | 160 | 210 |
| Min. Visina kalupa | mm | 120 | 200 | 220 | 250 | 280 | 300 | 300 | 300 | |
| Otvaranje udarca | mm | 180 | 200 | 200 | 250 | 280 | 300 | 300 | 400 | |
| Maks. Udaljenost otvaranja | mm | 300 | 400 | 420 | 500 | 560 | 600 | 600 | 700 | |
| Udaljenost između spone | mm | 355x205 | 400x250 | 500x340 | 560x340 | 580x420 | 610x510 | 750x580 | 860x530 | |
| Veličina ploče | mm | 520x370 | 580x430 | 720x560 | 795x575 | 830x670 | 830x740 | 1000x810 | 1130x800 | |
| Veličina klizne ploče | mm | S:350x350 | S:420x396 | S:500x495 | S:500x545 | S:580x570 | S:750x600 | S:810x740 | S:800x840 | |
| 2S:700x350 | 2S:840x396 | 2S:1000x495 | 2S:1020x545 | 2S:1160x570 | 2S:1500x600 | 2S:1620x740 | 2S:1600x840 | |||
| LS:350x350 | LS:420x420 | LS:495x495 | LS:545x545 | LS:570x570 | LS:600x600 | LS:740x740 | LS:840x840 | |||
| Središnja visina mlaznice | mm | 100±50 | 100±50 | 120±50 | 120±50 | 120±50 | 120±50 | 120±50 | 160±50 | |
| Središnja udaljenost mlaznice | mm | 75 | 75 | 100 | 100 | 125 | 125 | 125 | 180 | |
| Promjer rotacijskog stola | mm | 680 | 800 | 900 | 1000 | 1000 | 1200 | 1400 | 1500 | |
| Hod izbacivača | mm | 35 | 35 | 45 | 55 | 65 | 75 | 150 | 150 | |
| Ejektorska sila | tona | 1.2 | 2.3 | 2.3 | 4 | 5.4 | 5.4 | 11 | 11 | |
| DRUGI | Maks. Hidraulički tlak | kg/cm² | 140 | 140 | 140 | 140 | 140 | 140 | 140 | 140 |
| Kapacitet spremnika za ulje | L | 150 | 180 | 230 | 280 | 350 | 400 | 500 | 600 | |
| Snaga motora pumpe | kW | 4 | 5.5 | 7.5 | 11 | 15 | 15 | 18.5 | 22 | |
| Snaga grijanja bačve | kW | 3.5 | 4.2 | 5.4 | 5.4 | 6.3 | 10 | 12 | 14 | |
| Težina stroja | kg | 1000 | 1800 | 2700 | 3500 | 4000 | 7000 | 7500 | 8000 | |
| Dimenzije stroja | m | \ | \ | \ | \ | \ | \ | \ | \ | |


